高性能连续纤维增强复合材料3D打印 设备、工艺与复合材料协同创新
引言
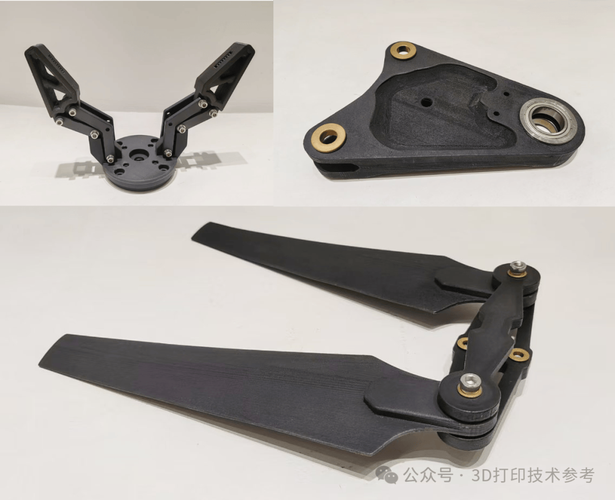
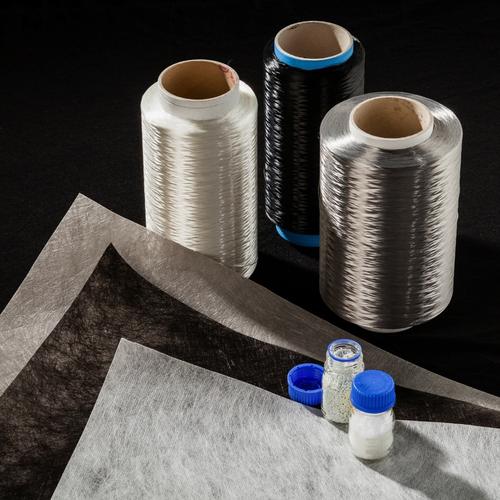
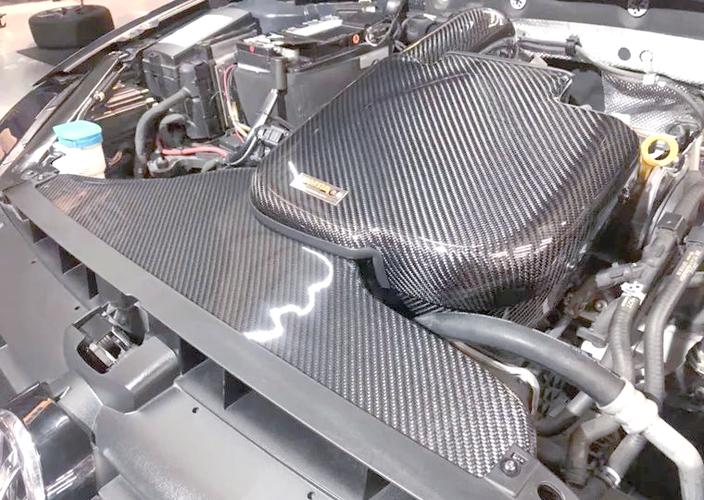
连续纤维增强复合材料因其高比强度、高比模量和可设计性,在航空航天、汽车、体育器材等领域需求旺盛。然而传统成型工艺(如热压罐、缠绕)周期长、成本高,难以实现复杂结构的一体化制造。3D打印技术为连续纤维增强复合材料的成形提供了新路径,其中设备与工艺的协同优化是决定打印件性能的关键。
一、连续纤维增强复合材料3D打印设备
1.1 打印头系统
连续纤维打印的核心在于打印头。主流方案包括双喷头(一个打印热塑性基体,一个打印连续纤维束)和单喷头混合挤出。纤维束在打印头内被基体浸渍,并经加热剪切后从喷嘴挤出。关键设计包括纤维导向通道、浸渍腔和切断机构,以保证纤维连续性和浸渍质量。
1.2 运动平台与温控系统
高精度龙门或笛卡尔平台保证纤维铺设路径的准确性。温控系统涵盖喷嘴加热、热床和腔体温度控制,用于优化层间结合和减少翘曲。纤维预张紧装置可调节纤维张力,避免打印过程中的屈曲和断裂。
1.3 材料体系适配
设备需兼容不同纤维(碳纤维、玻璃纤维、芳纶纤维)和基体(PLA、ABS、PA、PEEK等)。高性能热塑性基体如PEEK要求打印头温度达400℃以上,对加热元件和喷嘴材料提出更高要求。
二、连续纤维增强复合材料3D打印工艺
2.1 路径规划与填充策略
连续纤维的路径规划原则是确保纤维沿主应力方向连续分布。常用策略包括同心填充、之字形填充和曲线路径规划。针对复杂构件,需结合有限元分析优化铺层顺序和纤维体积分数。
2.2 工艺参数优化
关键参数包括喷嘴温度、层厚、打印速度、纤维体积分数、浸渍压力和纤维张力。这些参数直接影响孔隙率、纤维-基体界面结合和层间强度。研究表明,适当提高浸渍压力和喷嘴温度可降低孔隙率,而过高打印速度会导致纤维浸渍不足。
2.3 浸渍与界面控制
原位浸渍是连续纤维打印的关键环节。良好浸渍要求基体熔体具有合适黏度并充分渗透纤维束。工艺中可通过加热浸渍模具、施加超声振动或采用预浸渍纤维丝束来改善浸渍效果。界面改性(如纤维表面处理)可进一步提升界面剪切强度。
2.4 后处理与性能提升
打印后的构件可通过热处理消除内应力、提高结晶度(针对半结晶基体),或采用热压、微波处理进一步降低孔隙率。对于高承载构件,可结合纤维铺设方向与局部增强设计。
三、材料-设备-工艺协同优化
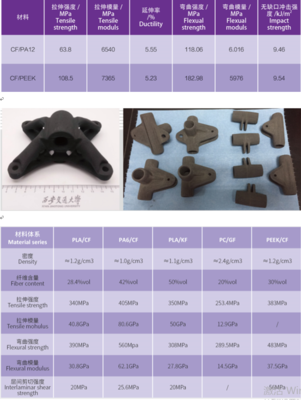
连续纤维3D打印的性能提升不能仅依赖单一环节。纤维体积分数受限于打印头浸渍能力和挤出稳定性;层间强度取决于基体润湿性和温度历史;纤维连续性和取向由路径规划与张力控制共同决定。因此,需建立“材料配方—设备参数—工艺窗口”协同设计方法。例如,针对PEEK基碳纤维复合材料,通过调整喷嘴直径、浸渍长度和张力,可实现纤维体积分数40%以上、孔隙率低于2%的打印件,其拉伸强度达到热压罐成型的70%以上。
四、挑战与展望
当前连续纤维3D打印仍面临打印速度低、纤维体积分数有限、层间性能不足和复杂路径规划困难等挑战。未来发展方向包括:多材料多纤维混合打印、在线监测与闭环控制、机器人辅助连续纤维铺放,以及面向增材制造的新型纤维/基体体系开发。随着设备和工艺的不断成熟,连续纤维增强复合材料3D打印有望在航空航天轻量化结构、定制化医疗支具和高端装备领域实现规模化应用。
##
高性能连续纤维增强复合材料3D打印是设备、工艺与材料高度耦合的系统工程。只有通过打印头设计、路径规划、浸渍控制和界面优化的协同创新,才能充分发挥连续纤维的增强潜力,推动该技术从实验室走向工业应用。
最新产品